

तकनीकी विशेषताओं: मशीन टूल एक एकल-स्तंभ ऊर्ध्वाधर गाइडवे संरचना है। स्तंभ, आधार और स्लाइडिंग स...
See Details
 {:पूर्व}
आधुनिक विनिर्माण अधिकाधिक ऐसे हिस्सों पर काम करता है जो आकार, सतह की विशेषताओं और मशीनिंग आवश्यकताओं में भिन्न होते हैं। ऑटोमोटिव घटकों, औद्योगिक उपकरण भागों, इलेक्ट्रॉनिक हाउसिंग और मैकेनिकल असेंबली को अक्सर एक साधारण ऑपरेशन में समाप्त नहीं किया जा सकता है।
इससे मशीनिंग उपकरण पर नई मांगें आती हैं। एक मशीन को सामग्री हटाने के अलावा और भी बहुत कुछ करना पड़ता है। इसे सटीक स्थिति, स्थिर गति, लचीले उपकरण उपयोग और विभिन्न मशीनिंग कार्यों के बीच सुचारू समन्वय का समर्थन करना चाहिए।
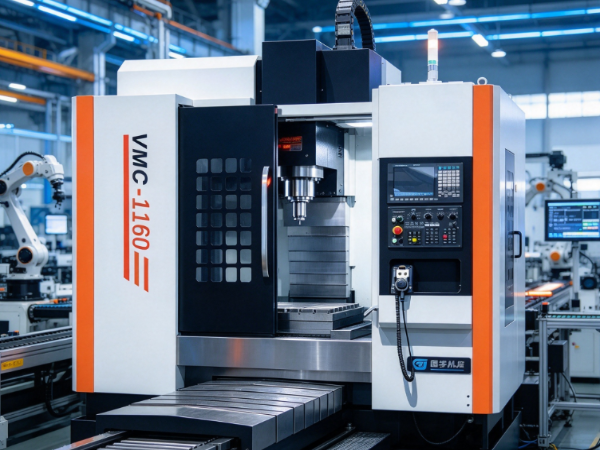
रैखिक तरीके से मशीनिंग केंद्र अपनी गाइडवे संरचना और लचीली मशीनिंग का समर्थन करने की क्षमता के कारण औद्योगिक धातु में आम हैं। टेबल और अन्य गतिशील घटक रैखिक दिशानिर्देशों के साथ यात्रा करते हैं, एक ऐसी व्यवस्था जो उत्पादन के दौरान तीव्र गति और प्रतिक्रियाशील स्थिति का समर्थन कर सकती है।
हालाँकि, जटिल वर्कपीस को संभालने में मशीन की गति से अधिक समय लगता है। वर्कपीस ज्यामिति, सामग्री गुण, स्थिरता डिजाइन, काटने की स्थिति और मशीनिंग अनुक्रम सभी अंतिम परिणाम को आकार देते हैं।
तो क्या एक रैखिक तरीके से मशीनिंग केंद्र जटिल वर्कपीस को संभाल सकता है? कई अनुप्रयोगों में, हाँ. मुख्य बात यह समझना है कि मशीन क्या कर सकती है और यह बनाए जा रहे हिस्से की आवश्यकताओं से कैसे मेल खाती है।
एक जटिल वर्कपीस आवश्यक रूप से बड़ा या भारी नहीं होता है। इसकी जटिलता आमतौर पर इसके आकार, सतह की विशेषताओं, आंतरिक संरचनाओं या विनिर्माण आवश्यकताओं से आती है।
कुछ हिस्सों में कई छेद, खांचे, स्लॉट और घुमावदार सतहें होती हैं। दूसरों के पास मशीनिंग क्षेत्र होते हैं जिन्हें कई दिशाओं से संसाधित किया जाना चाहिए। ऐसी विशेषताएं उत्पादन को कठिन बनाती हैं क्योंकि मशीन को उपयुक्त काटने की स्थिति बनाए रखते हुए विभिन्न स्थितियों तक पहुंचना चाहिए।
ज्यामिति मुख्य कारकों में से एक है. एक साधारण सपाट सतह वाले घटक को केवल बुनियादी मिलिंग की आवश्यकता हो सकती है। कोणीय फलकों, घुमावदार खंडों और प्रतिच्छेदी छिद्रों वाला एक भाग अधिक जटिल उपकरण संचालन और स्थिति की मांग करता है।
भौतिक गुण कठिनाई को भी प्रभावित करते हैं। कई कठोर धातुओं की तुलना में एल्युमीनियम को काटना आम तौर पर आसान होता है। स्टेनलेस स्टील और कुछ मिश्र धातुएं अधिक काटने का प्रतिरोध पैदा करती हैं और अधिक सावधानीपूर्वक प्रक्रिया योजना की आवश्यकता होती है।
आकार और आकार और भी चुनौतियाँ जोड़ते हैं। यदि काटने वाली ताकतों को नियंत्रित नहीं किया गया तो मशीनिंग के दौरान पतली दीवार वाले घटक ख़राब हो सकते हैं। कंपन को रोकने के लिए लंबे वर्कपीस को अतिरिक्त समर्थन की आवश्यकता हो सकती है। गहरी गुहिकाओं को मशीन से बनाना कठिन होता है क्योंकि उपकरण तक पहुंच और चिप हटाना अधिक जटिल हो जाता है।
कई विशेषताएँ किसी वर्कपीस को चुनौतीपूर्ण बना सकती हैं:
इन लक्षणों को समझने से निर्माताओं को यह तय करने में मदद मिलती है कि एक मशीनिंग केंद्र किसी विशेष उत्पादन कार्य के लिए उपयुक्त है या नहीं।
गाइडवे संरचना एक मशीनिंग केंद्र की एक परिभाषित विशेषता है। रैखिक दिशानिर्देश मशीन घटकों को निर्धारित पथों पर ले जाते हैं, जिससे टेबल और अन्य गतिशील अनुभाग मशीनिंग के दौरान सुचारू रूप से यात्रा कर सकते हैं।
यह व्यवस्था तब मदद करती है जब किसी वर्कपीस को बार-बार स्थिति परिवर्तन की आवश्यकता होती है। मशीन पूरी तरह से मैन्युअल समायोजन पर निर्भर हुए बिना मशीनिंग स्थानों के बीच घूम सकती है।
एक धातु घटक लें जिसे कई सतहों पर मिलिंग, फिर ड्रिलिंग और टैपिंग की आवश्यकता होती है। एक मशीनिंग केंद्र अपने मूवमेंट सिस्टम और मशीनिंग नियंत्रणों के माध्यम से उन परिचालनों का समन्वय कर सकता है, जब तक कि इसका कॉन्फ़िगरेशन आवश्यक प्रक्रियाओं का समर्थन करता है।
मशीन की गति विशेषताएँ संचालन के बीच निष्क्रिय समय को भी कम कर सकती हैं। यह उत्पादन सेटिंग्स में मदद करता है जहां वर्कपीस में कई विशेषताएं होती हैं और बार-बार टूल पोजिशनिंग की आवश्यकता होती है।
दिशानिर्देश और मशीन संरचना के बीच संबंध भी मायने रखता है। गाइडवेज़ आंदोलन का समर्थन करते हैं, जबकि फ्रेम मशीनिंग के लिए आधार प्रदान करता है। परिचालन स्थितियों को उपयुक्त बनाए रखने के लिए दोनों को मिलकर काम करना चाहिए।
एक रैखिक तरीके से मशीनिंग केंद्र का उपयोग इसके लिए किया जा सकता है:
संचालन की वास्तविक सीमा मशीन के विन्यास, स्पिंडल व्यवस्था, टूलींग और नियंत्रण प्रणाली पर निर्भर करती है।
जटिल घटकों के लिए, एक मशीन पर कई परिचालनों का समन्वय करने से वर्कपीस को अलग-अलग मशीनों के बीच ले जाने में कटौती हो सकती है। यह उत्पादन योजना को सरल बनाता है और बार-बार मैन्युअल स्थिति निर्धारण से होने वाली त्रुटियों को कम करने में मदद करता है।
मशीनिंग उपकरण का मूल्यांकन करते समय सामग्री अनुकूलता एक महत्वपूर्ण बिंदु है। जटिल वर्कपीस विभिन्न धातुओं में आते हैं, और प्रत्येक काटने वाले बल और गर्मी के प्रति अलग-अलग प्रतिक्रिया करते हैं।
एल्यूमीनियम का व्यापक रूप से ऑटोमोटिव पार्ट्स, इलेक्ट्रॉनिक हाउसिंग और औद्योगिक घटकों में उपयोग किया जाता है। इसे मशीन से बनाना काफी आसान है और इसे जटिल आकार में काटा जा सकता है। उपयुक्त उपकरणों और काटने की स्थितियों के साथ, मशीनिंग केंद्र एल्यूमीनियम मिलिंग, ड्रिलिंग और अन्य कार्यों को संभाल सकते हैं।
कई मामलों में स्टेनलेस स्टील को मशीन से बनाना कठिन होता है। यह भारी काटने के प्रतिरोध और गर्मी पैदा कर सकता है, इसलिए निर्माताओं को उपकरण चयन, काटने की स्थिति और चिप हटाने के बारे में सोचने की ज़रूरत है।
कार्बन स्टील एक अन्य सामान्य सामग्री है। इसका मशीनिंग व्यवहार संरचना और स्थिति पर निर्भर करता है, और विभिन्न ग्रेडों को अलग-अलग उत्पादन व्यवस्था की आवश्यकता हो सकती है।
तांबा और तांबा मिश्र धातु विद्युत घटकों और अन्य औद्योगिक उत्पादों की सेवा करते हैं। उनकी अपनी काटने की विशेषताएं होती हैं और वे ऐसे चिप्स का उत्पादन कर सकते हैं जिन्हें सावधानीपूर्वक संभालने की आवश्यकता होती है।
कुछ मिश्र धातुएं मांग वाले यांत्रिक अनुप्रयोगों में दिखाई देती हैं। उनकी मशीनिंग के लिए उपकरण की टूट-फूट, गर्मी और काटने की स्थिरता पर अतिरिक्त ध्यान देने की आवश्यकता हो सकती है।
यह तालिका एक सामान्य तुलना देती है:
| वर्कपीस सामग्री | सामान्य मशीनिंग चुनौतियाँ | प्रासंगिक उत्पादन संबंधी विचार |
|---|---|---|
| अल्युमीनियम | चिप निर्माण और सतह परिष्करण | उपयुक्त काटने के उपकरण और चिप हटाने |
| स्टेनलेस स्टील | काटने का प्रतिरोध और गर्मी उत्पादन | उपकरण की स्थिति और काटने की स्थिरता |
| कार्बन स्टील | कठोरता और भौतिक स्थिति में अंतर | सामग्री की तैयारी और उपकरण का चयन |
| तांबे की मिश्रधातुएँ | सामग्री की कोमलता और चिप हैंडलिंग | अत्याधुनिक चयन और सतह की गुणवत्ता |
| मिश्र धातु इस्पात | उपकरण घिसाव और मशीनिंग प्रतिरोध | उपयुक्त मशीनिंग रणनीति |
| कच्चा लोहा | धूल और चिप प्रबंधन | कार्य क्षेत्र की सुरक्षा और सफाई |
एक मशीनिंग केंद्र इनमें से कई सामग्रियों को संसाधित कर सकता है, लेकिन अकेले मशीन परिणाम तय नहीं करती है। टूलींग, वर्कहोल्डिंग, मशीनिंग रणनीति और सामग्री तैयारी सभी एक भूमिका निभाते हैं।
निर्माताओं को नियमित उत्पादन के लिए उपकरण चुनने से पहले वास्तविक सामग्री और वर्कपीस डिज़ाइन का आकलन करना चाहिए।
भले ही एक मशीनिंग केंद्र अच्छी तरह से चलता हो, जटिल वर्कपीस को सही टूलींग और वर्कहोल्डिंग के बिना संसाधित करना कठिन हो सकता है।
टूलींग यह तय करती है कि मशीन सामग्री के साथ कैसे इंटरैक्ट करती है। अलग-अलग उपकरण अलग-अलग ऑपरेशन के लिए उपयुक्त होते हैं। एंड मिल्स आमतौर पर सतह की मशीनिंग और कंटूरिंग का काम संभालती हैं, ड्रिल छेद बनाती हैं, टैपिंग टूल आंतरिक धागे बनाते हैं और विशेष कटर विशेष प्रोफाइल की प्रक्रिया करते हैं।
एक जटिल वर्कपीस को एक उत्पादन चक्र में कई उपकरणों की आवश्यकता हो सकती है। मशीन की उपकरण बदलने की व्यवस्था इसे बार-बार मैन्युअल हस्तक्षेप के बिना संचालन के बीच चलने देती है।
उपकरण चयन में अभी भी मशीनिंग क्षेत्र के आकार और पहुंच पर विचार करना चाहिए। एक उपकरण जो खुली सतह पर अच्छा काम करता है वह एक संकीर्ण नाली या गहरी गुहा तक नहीं पहुंच सकता है, इसलिए उपकरण की लंबाई, व्यास और आकार महत्वपूर्ण हो जाते हैं।
वर्कहोल्डिंग उतनी ही महत्वपूर्ण है। जब उपकरण सामग्री हटाता है तो वर्कपीस स्थिर रहना चाहिए। यदि भाग हिलता है या कंपन करता है, तो सतह असमान हो सकती है और आयाम भिन्न हो सकते हैं।
अलग-अलग वर्कपीस को अलग-अलग फिक्स्चर की आवश्यकता हो सकती है:
मानक मशीन विज़
ये कई नियमित आकार के घटकों के लिए उपयुक्त हैं। वे वर्कपीस को सुरक्षित रूप से पकड़ते हैं और कई मशीनिंग क्षेत्रों तक सुविधाजनक पहुंच प्रदान करते हैं।
कस्टम फिक्स्चर
कस्टम फिक्स्चर तब मदद करते हैं जब किसी घटक का आकार असामान्य होता है या उसे विशिष्ट स्थिति की आवश्यकता होती है। वे अनियमित भागों का समर्थन कर सकते हैं और सेटअप को दोहराने योग्य रख सकते हैं।
मॉड्यूलर वर्कहोल्डिंग सिस्टम
मॉड्यूलर व्यवस्था निर्माताओं को विभिन्न वर्कपीस डिज़ाइनों के लिए फिक्स्चर लेआउट को समायोजित करने देती है, जो मदद करता है जहां उत्पाद प्रकार अक्सर बदलते हैं।
विशेष सहायता संरचनाएँ
पतली दीवार वाले, लंबे या नाजुक घटकों को काटने के दौरान गति और विरूपण को सीमित करने के लिए अतिरिक्त समर्थन की आवश्यकता हो सकती है।
फिक्सचर डिज़ाइन को उपकरण की पहुंच को अवरुद्ध नहीं करना चाहिए या मशीन की गति में हस्तक्षेप नहीं करना चाहिए। निर्माताओं को संपूर्ण मशीनिंग प्रक्रिया को ध्यान में रखते हुए वर्कहोल्डिंग की योजना बनाने की आवश्यकता है।
धातुकर्म में मशीन की कठोरता बहुत मायने रखती है। काटने के दौरान, उपकरण वर्कपीस पर दबाव डालता है जबकि मशीन की संरचना और फिक्सचर पीछे की ओर धकेलते हैं। यदि सिस्टम पर्याप्त रूप से स्थिर नहीं है, तो कंपन या अवांछित हलचल परिणाम को प्रभावित कर सकती है।
रैखिक तरीके से मशीनिंग केंद्र रैखिक दिशानिर्देशों के माध्यम से चलती घटकों का समर्थन करते हैं। प्रदर्शन इस बात पर निर्भर करता है कि गाइडवे, मशीन फ्रेम, स्पिंडल संरचना और वर्कहोल्डिंग सिस्टम एक साथ कैसे काम करते हैं।
गाइडवे व्यवस्था गतिशील घटकों के यात्रा करने के तरीके को प्रभावित करती है। हालाँकि, सुचारू गति स्वचालित रूप से हर स्थिति में स्थिर कटिंग की गारंटी नहीं देती है।
जटिल वर्कपीस पर, विभिन्न मशीनिंग क्षेत्र अलग-अलग कटिंग भार बना सकते हैं। एक बड़ी सपाट सतह से सामग्री को हटाने में एक संकीर्ण स्लॉट या गहरी जेब को काटने से लेकर विभिन्न बल शामिल होते हैं।
कठोरता विशेष रूप से तब प्रासंगिक हो जाती है जब:
निर्माताओं को यह भी विचार करना चाहिए कि वर्कपीस काटने वाली ताकतों पर कैसे प्रतिक्रिया करता है। एक कठोर धातु ब्लॉक पतले एल्यूमीनियम आवास से अलग व्यवहार करता है। भले ही मशीन स्थिर रहे, अनुपयुक्त मशीनिंग परिस्थितियों में एक लचीला वर्कपीस ख़राब हो सकता है।
एक अच्छी मशीनिंग रणनीति उपकरण की गति, काटने के बल, स्थिरता समर्थन और सामग्री हटाने को संतुलित करती है, इसलिए मशीन और वर्कपीस एक समन्वित प्रणाली के रूप में काम करते हैं।
जटिल भाग उत्पादन में एक चुनौती वर्कपीस की स्थिति को बार-बार बदले बिना कई सुविधाओं की मशीनिंग करना है।
हर बार जब किसी घटक को हटा दिया जाता है और पुनः स्थापित किया जाता है, तो संरेखण में अंतर आ सकता है। यह छिद्रों, सतहों और अन्य विशेषताओं के बीच संबंध को प्रभावित कर सकता है।
एक मशीनिंग केंद्र बार-बार हैंडलिंग में कटौती कर सकता है जब इसकी मशीनिंग रेंज और कॉन्फ़िगरेशन एक सेटअप में कई संचालन की अनुमति देता है।
एक औद्योगिक माउंटिंग घटक का चित्र बनाएं। इसके लिए एक सपाट माउंटिंग सतह, कई ड्रिल किए गए छेद, थ्रेडेड ओपनिंग और साइड ग्रूव्स की आवश्यकता हो सकती है। प्रत्येक ऑपरेशन के लिए इसे अलग-अलग मशीनों के बीच बंद करने के बजाय, एक उपयुक्त मशीनिंग केंद्र समन्वित उपकरण और टेबल आंदोलन के माध्यम से अधिकांश काम पूरा कर सकता है।
यह दृष्टिकोण कई उत्पादन लाभ ला सकता है:
हालाँकि, प्रत्येक जटिल वर्कपीस को एक सेटअप में समाप्त नहीं किया जा सकता है। कुछ हिस्सों में कई तरफ या सतहों पर ऐसी विशेषताएं होती हैं जिन तक उपलब्ध मशीन की व्यवस्था नहीं पहुंच पाती है।
ऐसे मामलों में, निर्माताओं को वर्कपीस का स्थान बदलने या फिक्स्चर जोड़ने की आवश्यकता हो सकती है। प्रत्येक सुविधा को सुलभ रखते हुए अनावश्यक हैंडलिंग को सीमित करने के लिए मशीनिंग अनुक्रम की योजना बनाई जानी चाहिए।
कंप्यूटर-सहायता प्राप्त विनिर्माण सॉफ़्टवेयर यहां सहायता कर सकता है। वास्तविक उत्पादन शुरू होने से पहले उत्पादन टीमें उपकरण पथ की योजना बना सकती हैं और संभावित मशीनिंग समस्याओं की समीक्षा कर सकती हैं।
रैखिक तरीके से मशीनिंग केंद्र लचीली क्षमताएं प्रदान करते हैं, फिर भी जटिल वर्कपीस अभी भी कई उत्पादन चुनौतियां खड़ी कर सकते हैं।
टूल एक्सेस एक आम बात है. गहरी जेबें, संकीर्ण चैनल और आंतरिक विशेषताएं काटने के उपकरण की गति को प्रतिबंधित कर सकती हैं। लंबे उपकरण कठिन क्षेत्रों तक पहुंच सकते हैं लेकिन कंपन और विक्षेपण के प्रति अधिक संवेदनशील हो जाते हैं।
चिप हटाना एक और चिंता का विषय है। हटाई गई सामग्री को काटने वाला क्षेत्र छोड़ना होगा। यदि उपकरण के चारों ओर या गुहा के अंदर चिप्स का ढेर लग जाता है, तो सतह की गुणवत्ता ख़राब हो सकती है और कटाई बाधित हो सकती है।
ताप प्रबंधन भी मायने रखता है। काटने से गर्मी उत्पन्न होती है, और कुछ सामग्रियां दूसरों की तुलना में तापमान के प्रति अधिक संवेदनशील होती हैं। बहुत अधिक गर्मी उपकरण की स्थिति और वर्कपीस के आयाम को प्रभावित कर सकती है।
पतली दीवार वाले भागों को विशेष देखभाल की आवश्यकता होती है। उनकी संरचनाएं काटने की ताकतों का अच्छी तरह से विरोध नहीं कर सकती हैं, और यदि मशीनिंग अनुक्रम सामग्री को असमान रूप से हटा देता है, तो घटक ख़राब हो सकता है।
सावधानीपूर्वक उत्पादन योजना इन चुनौतियों का समाधान कर सकती है।
| मशीनिंग चुनौती | संभावित प्रभाव | संभावित विनिर्माण दृष्टिकोण |
|---|---|---|
| सीमित उपकरण पहुंच | अपूर्ण या कठिन मशीनिंग | उपकरण ज्यामिति और मशीनिंग दिशा की समीक्षा करें |
| चिप संचय | सतह की क्षति या बाधित कटाई | चिप हटाने की व्यवस्था में सुधार करें |
| अत्यधिक गर्मी | उपकरण घिसाव या वर्कपीस विरूपण | काटने और ठंडा करने की स्थिति को समायोजित करें |
| वर्कपीस कंपन | असमान सतहें और मशीनिंग भिन्नता | फिक्स्चर समर्थन में सुधार करें |
| पतली दीवार की विकृति | घटक आकार में परिवर्तन | सामग्री हटाने की योजना सावधानीपूर्वक बनाएं |
| बार-बार पुनर्स्थापन | संरेखण मतभेद | मशीनिंग अनुक्रम और फिक्स्चर को अनुकूलित करें |
संपूर्ण उत्पादन प्रणाली के भाग के रूप में मशीन का मूल्यांकन करें। टूलींग, सॉफ्टवेयर, फिक्स्चर, सामग्री की तैयारी और ऑपरेटर का अनुभव सभी जटिल भागों को संसाधित करने की क्षमता में योगदान करते हैं।
एक उपयुक्त मशीनिंग केंद्र का चयन वास्तविक उत्पादन आवश्यकताओं से शुरू होता है। निर्माताओं को केवल सामान्य मशीन विवरण से उपकरण नहीं चुनना चाहिए। जो सवाल मायने रखता है वह यह है कि क्या मशीन इच्छित वर्कपीस के लिए आवश्यक ज्यामिति, सामग्री और संचालन को संभाल सकती है।
वर्कपीस का आकार और आकार अच्छे शुरुआती बिंदु हैं। कार्य क्षेत्र को आवश्यक उपकरण संचालन और फिक्स्चर के लिए पर्याप्त जगह के साथ, घटक को सुरक्षित रूप से बैठने देना चाहिए।
मशीनिंग परिचालन की संख्या और प्रकार भी मायने रखते हैं। मिलिंग, ड्रिलिंग और टैपिंग की आवश्यकता वाले हिस्से को ज्यादातर सतह मशीनिंग से संबंधित एक अलग मशीन कॉन्फ़िगरेशन की आवश्यकता हो सकती है।
चयन के दौरान सामग्री की विशेषताओं पर विचार करें. एल्यूमीनियम के साथ काम करने वाले निर्माता की स्टेनलेस स्टील या मिश्र धातु प्रसंस्करण से भिन्न आवश्यकताएं हो सकती हैं।
उपकरण क्षमता और बदलती व्यवस्थाएँ भी प्रासंगिक हैं। जटिल वर्कपीस को कई काटने वाले उपकरणों की आवश्यकता हो सकती है, और मशीन को नियोजित उत्पादन अनुक्रम का समर्थन करना चाहिए।
अन्य विचारों में शामिल हैं:
निर्माताओं को भी आगे देखना चाहिए। एक मशीनिंग केंद्र सीमित भागों पर शुरू हो सकता है, लेकिन उत्पाद डिजाइन और ग्राहक की आवश्यकताएं बदल जाती हैं। उपकरण चयन को इसकी अनुमति देनी चाहिए।
नियमित उत्पादन शुरू होने से पहले, परीक्षण मशीनिंग यह सत्यापित कर सकती है कि चुनी गई मशीन, उपकरण, फिक्स्चर और मशीनिंग अनुक्रम इच्छित वर्कपीस के अनुरूप हैं या नहीं। इससे निर्माताओं को नियमित विनिर्माण में जाने से पहले मुद्दों को पहचानने और समायोजित करने की सुविधा मिलती है।
रैखिक तरीके से मशीनिंग केंद्र कई जटिल वर्कपीस को संभाल सकते हैं जब उनकी संरचना, आंदोलन क्षमताएं, टूलींग और वर्कहोल्डिंग उत्पादन आवश्यकताओं से मेल खाते हैं। उनकी भूमिका काटने के उपकरण को सीधे रास्ते पर ले जाने से परे है। वे एक समन्वित विनिर्माण प्रणाली का हिस्सा हैं जहां मशीन की गति, सामग्री व्यवहार, उपकरण पहुंच और प्रक्रिया नियोजन विभिन्न आकार और मशीनिंग सुविधाओं के साथ घटकों का उत्पादन करने के लिए एक साथ काम करते हैं।

तकनीकी विशेषताओं: मशीन टूल एक एकल-स्तंभ ऊर्ध्वाधर गाइडवे संरचना है। स्तंभ, आधार और स्लाइडिंग स...
See Details
तकनीकी विशेषताओं: यह साइकिल द्वारा सभी प्रकार की मोड़ सतहों को काट सकता है, जैसे कि शंक्वाकार ...
See Details
तकनीकी विशेषताओं: मशीन टूल उच्च परिशुद्धता का है, और स्पिंडल को उच्च परिशुद्धता डबल बॉल असर द्...
See Details
धातु संसाधित के लिए हमारे वैकल्पिक नियंत्रण प्रणाली CNC खराद का परिचय, एक परिष्कृत और विश्वसनीय मशी...
See Details
तकनीकी विशेषताओं मशीन टूल एक एकल-स्तंभ ऊर्ध्वाधर गाइडवे संरचना है। स्तंभ, आधार और स्लाइडिंग सी...
See Details
हम VMC1580 हाई-स्पीड वर्टिकल मशीनिंग सेंटर को प्रस्तुत करने की कृपा कर रहे हैं, जो आधुनिक उद्योगो...
See Details
तकनीकी विशेषताओं: मशीन टूल उच्च परिशुद्धता का है, और स्पिंडल को उच्च परिशुद्धता डबल बॉल असर द्...
See Details
CJK-0632 प्रिसिजन लाइन रेल प्रिसिजन CNC खराद को आधुनिक मशीनिंग प्रक्रियाओं की मांग की जरूरतों को ...
See Detailsडिजिटल और व्यावसायिक विशेषज्ञों की हमारी टीम आपको सही दिशा में मार्गदर्शन करेगी।
चलो $ $ $ बात करते हैं
झेजियांग गुयू सीएनसी मशीन टूल कं, लिमिटेड। अपने उत्पादों की गुणवत्ता सुनिश्चित करने के लिए समृद्ध अनुभव, पेशेवर प्रौद्योगिकी और उन्नत तरीकों पर निर्भर करता है, ताकि ग्राहक अधिक पेशेवर और विचारशील सेवा का आनंद ले सकें।
 [email protected]
 +86-576-82879226
 Xialiang औद्योगिक क्षेत्र, Luqiao जिला, Taizhou शहर, झेजियांग प्रांत, चीन
कॉपीराइट © झेजियांग गुयू सीएनसी मशीन टूल कं, लिमिटेड। सर्वाधिकार सुरक्षित.
