

तकनीकी विशेषताओं: मशीन टूल एक एकल-स्तंभ ऊर्ध्वाधर गाइडवे संरचना है। स्तंभ, आधार और स्लाइडिंग स...
See Details
 {:पूर्व}
आधुनिक विनिर्माण के लगभग हर कोने में धातु के हिस्से दिखाई देते हैं। वे मशीनों के अंदर शाफ्ट, प्लंबिंग सिस्टम में फिटिंग, औद्योगिक उपकरणों में कनेक्टर और अनगिनत यांत्रिक उत्पादों में पाए जाने वाले घूमने वाले घटकों का निर्माण करते हैं। ये हिस्से बाहर से सरल दिख सकते हैं, लेकिन इन्हें बनाने के लिए वास्तव में हर कदम पर आकार, आकार और सतह की स्थिति पर सावधानीपूर्वक नियंत्रण की आवश्यकता होती है।
A धातु के लिए सीएनसी खराद नियंत्रित टर्निंग प्रक्रिया के माध्यम से निर्माताओं को इन घटकों को बनाने में मदद मिलती है। सीएनसी का मतलब कंप्यूटर संख्यात्मक नियंत्रण है - मशीन वर्कपीस रोटेशन के साथ काटने के उपकरण की गति को समन्वयित करने के लिए प्रोग्राम किए गए निर्देशों का पालन करती है। जैसे ही धातु घूमती है, काटने का उपकरण चयनित क्षेत्रों से सामग्री को तब तक अलग कर देता है जब तक कि वह हिस्सा अपने आवश्यक आकार तक नहीं पहुंच जाता।
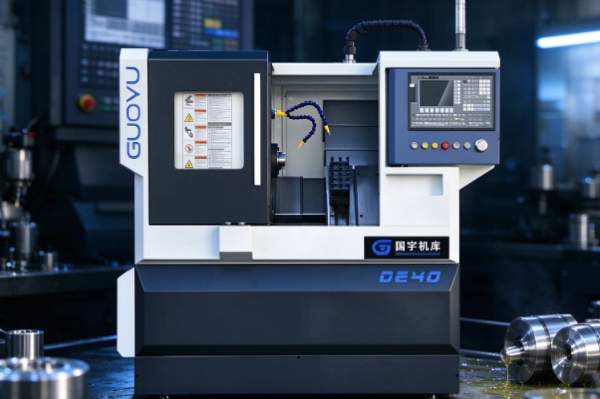
मैन्युअल टर्निंग के विपरीत, सीएनसी मशीनिंग कई गतिविधियों को कंप्यूटर-नियंत्रित प्रक्रिया के माध्यम से योजनाबद्ध और दोहराई जाने देती है। यही वह चीज़ है जो उपकरण को बेलनाकार भागों, थ्रेडेड घटकों, चरणबद्ध शाफ्ट, झाड़ियों और अन्य आकृतियों के उत्पादन के लिए उपयुक्त बनाती है जो विशेष रूप से टर्निंग ऑपरेशन की आवश्यकता होती है।
कार्य सिद्धांत कागज पर काफी सीधा है, लेकिन वास्तविक प्रक्रिया कई जुड़े चरणों से होकर गुजरती है। वर्कपीस को सुरक्षित करने की आवश्यकता है, काटने के उपकरण को अपने इच्छित पथ का पालन करने की आवश्यकता है, और ऑपरेटर को सामग्री और मशीनिंग की स्थिति की पुष्टि करने की आवश्यकता है जो वास्तव में भाग के अनुरूप है। यह समझना कि ये टुकड़े एक साथ कैसे काम करते हैं, यह समझाने में काफी मदद करता है कि धातु के काम में सीएनसी खराद इतने व्यापक रूप से क्यों उपयोग किए जाने लगे हैं।
सीएनसी खराद एक मशीन उपकरण है जो काटने वाले उपकरण के विरुद्ध वर्कपीस को घुमाकर धातु को आकार देता है। वर्कपीस एक क्लैंपिंग डिवाइस द्वारा पकड़कर रखा जाता है, जबकि काटने का उपकरण एक नियोजित पथ के साथ चलता है, जैसे ही वह जाता है अवांछित सामग्री को हटा देता है।
यह प्रक्रिया टर्निंग नाम से चलती है। यह गोल या बेलनाकार विशेषताओं वाले घटकों के लिए विशेष रूप से उपयोगी है। मशीन के डिज़ाइन और टूलींग के आधार पर, एक सीएनसी खराद फेसिंग, ग्रूविंग, थ्रेडिंग और ड्रिलिंग जैसे कार्यों को भी संभाल सकता है।
मशीन का मुख्य उद्देश्य एक ऐसे घटक का उत्पादन करना है जो एक निर्दिष्ट डिज़ाइन से मेल खाता हो - चाहे उस डिज़ाइन के लिए एक विशेष बाहरी व्यास, एक सपाट अंत, एक संकीर्ण नाली, एक थ्रेडेड अनुभाग, या कई जुड़े बेलनाकार सतहों की आवश्यकता हो।
एक विशिष्ट सीएनसी खराद कई प्रमुख घटकों में पैक होता है।
| घटक | मुख्य कार्य |
|---|---|
| मशीन बिस्तर | मुख्य मशीन घटकों का समर्थन करता है और उनकी गति का मार्गदर्शन करता है |
| धुरी | मशीनिंग के दौरान वर्कपीस को घुमाता है |
| चक या क्लैम्पिंग उपकरण | वर्कपीस को सुरक्षित रूप से पकड़ता है |
| काटने का औज़ार | वर्कपीस से सामग्री हटाता है |
| उपकरण धारक या बुर्ज | काटने के औजारों को पकड़कर रखना |
| नियंत्रण प्रणाली | प्रोग्राम किए गए निर्देशों की व्याख्या करता है और मशीन की गतिविधियों का समन्वय करता है |
| ड्राइव सिस्टम | स्पिंडल और मशीन की कुल्हाड़ियों को घुमाता है |
| संलग्नक | ऑपरेशन के दौरान चिप्स और काटने वाले तरल पदार्थ को रोकने में मदद करता है |
प्रत्येक टुकड़ा एक अलग भूमिका निभाता है, लेकिन मशीन वास्तव में इस बात पर निर्भर करती है कि वे एक साथ कितना अच्छा समन्वय करते हैं। स्पिंडल रोटेशन प्रदान करता है, क्लैंपिंग डिवाइस वर्कपीस को स्थिति में रखता है, और काटने का उपकरण आवश्यक सुविधाओं को तैयार करता है। नियंत्रण प्रणाली इन सबके नीचे चल रहे मशीनिंग प्रोग्राम के अनुसार इन क्रियाओं को एक साथ जोड़ती है।
सीएनसी लेथ आमतौर पर स्टील, एल्यूमीनियम, स्टेनलेस स्टील, पीतल और अन्य मशीनी धातुओं को संभालते हैं। काटने की कौन सी विधि वास्तव में काम के लिए उपयुक्त है यह सामग्री के गुणों, भाग की ज्यामिति और सतह की स्थिति पर निर्भर करता है।
टर्निंग प्रक्रिया तब शुरू होती है जब मशीन धातु के वर्कपीस को सुरक्षित करती है और उसे उसके केंद्रीय अक्ष के चारों ओर घुमाती है। एक काटने वाला उपकरण फिर घूमने वाली सतह से संपर्क करता है और जैसे ही सामग्री उस पर चलती है, उसे अलग कर देता है।
एक गोल धातु पट्टी का चित्र बनाएं जिसे कई अलग-अलग व्यासों वाला शाफ्ट बनने की आवश्यकता है। मूल बार तैयार घटक की मांग से अधिक मोटा होना शुरू होता है। काटने का उपकरण चयनित अनुभागों से सामग्री को हटा देता है, और काम पूरा होने के बाद आवश्यक आकार छोड़ देता है।
मूल मोड़ प्रक्रिया तीन मुख्य क्रियाओं में विभाजित होती है।
वर्कपीस रोटेशन
स्पिंडल वर्कपीस को घुमाता है जबकि क्लैंपिंग डिवाइस इसे स्थिति में रखता है। स्थिर रोटेशन यहां बहुत मायने रखता है, क्योंकि गति या खराब क्लैंपिंग मशीनिंग परिणाम को पूरी तरह से खराब कर सकती है।
उपकरण आंदोलन
काटने का उपकरण वर्कपीस की ओर या उसके साथ चलता है। एक दिशा नियंत्रित करती है कि उपकरण सतह में कितनी गहराई तक कटता है; दूसरा वास्तव में मशीनीकृत किए जा रहे क्षेत्र की लंबाई को नियंत्रित करता है।
सामग्री हटाना
जैसे ही उपकरण धातु के संपर्क में आता है, सामग्री के छोटे टुकड़े वर्कपीस से अलग हो जाते हैं। बार-बार उपकरण हिलाने से धीरे-धीरे आवश्यक व्यास, लंबाई और सतह का आकार तैयार हो जाता है।
अलग-अलग ऑपरेशन अलग-अलग सुविधाएँ बनाते हैं। फेसिंग से एक सपाट सिरे वाली सतह तैयार होती है। सीधा मोड़ने से बाहरी व्यास सिकुड़ जाता है। ग्रूविंग एक संकीर्ण चैनल बनाती है, जबकि थ्रेडिंग एक सर्पिल प्रोफ़ाइल बनाती है जो भागों को मेल खाते धागों से जुड़ने देती है।
एक सीएनसी खराद एक ही सेटअप के भीतर इनमें से कई ऑपरेशनों को चला सकता है, बशर्ते मशीन और टूलींग इसका समर्थन करें। इससे वर्कपीस को अलग-अलग मशीनों के बीच शटल करने की आवश्यकता कम हो जाती है।
यह प्रक्रिया केवल यथासंभव अधिक सामग्री को अलग करने के बारे में नहीं है। उपकरण पथ को डिज़ाइन से मेल खाना चाहिए, और काटने की स्थिति काम की जा रही धातु के अनुरूप होनी चाहिए। अत्यधिक काटने के बल, अनुपयुक्त टूलींग, या अस्थिर वर्कहोल्डिंग सभी सतह और अंतिम आयामों को ख़राब कर सकते हैं।
नियंत्रण प्रणाली वास्तव में एक सीएनसी खराद को पारंपरिक मैन्युअल रूप से संचालित से अलग करती है। प्रत्येक गतिविधि को हाथ से निर्देशित करने के लिए पूरी तरह से एक ऑपरेटर पर निर्भर रहने के बजाय, सीएनसी मशीन एक प्रोग्राम का पालन करती है जो मशीनिंग संचालन को पहले से बताती है।
उस प्रोग्राम में स्पिंडल रोटेशन, टूल मूवमेंट, कटिंग ऑपरेशंस और अन्य मशीन कार्यों के लिए निर्देश शामिल हैं। नियंत्रण प्रणाली इन निर्देशों की व्याख्या करती है और तदनुसार संबंधित गतिविधियों का समन्वय करती है।
यह प्रक्रिया आम तौर पर डिजिटल पार्ट डिज़ाइन या इंजीनियरिंग ड्राइंग के साथ शुरू होती है। एक प्रोग्रामर यह पता लगाता है कि घटक को कैसे मशीनीकृत किया जाना चाहिए और टूल पथ निर्धारित करता है। फिर ये निर्देश एक मशीन-पठनीय प्रोग्राम में परिवर्तित हो जाते हैं जिसे लेथ वास्तव में चला सकता है।
ऑपरेशन के दौरान, नियंत्रण प्रणाली मशीन के अक्षों और स्पिंडल को उस क्रमादेशित अनुक्रम के अनुसार निर्देशित करती है। काटने का उपकरण नियोजित पथ का अनुसरण करता है, और जाते समय इच्छित क्षेत्रों से सामग्री को अलग कर देता है।
इससे प्रत्येक कट को मैन्युअल रूप से निर्देशित किए बिना कई कनेक्टेड सुविधाओं के साथ भागों का उत्पादन करना संभव हो जाता है। यह निर्माताओं को समान घटकों के बैच का उत्पादन करते समय विश्वसनीय रूप से उसी मशीनिंग अनुक्रम को दोहराने की सुविधा भी देता है।
हालाँकि, कंप्यूटर नियंत्रण सावधानीपूर्वक तैयारी की आवश्यकता को दूर नहीं करता है। प्रोग्राम को वास्तविक वर्कपीस, टूल व्यवस्था और मशीन सेटअप से बिल्कुल मेल खाना चाहिए। गलत निर्देश काटने वाले उपकरण को गलत स्थान पर भेज सकते हैं या ऐसे क्षेत्र में ले जा सकते हैं जिसे उसे छूना नहीं चाहिए।
उपकरण की स्थिति को भी सही ढंग से स्थापित करने की आवश्यकता है। मशीन को यह जानने की जरूरत है कि वर्कपीस वास्तव में कहां बैठता है और काटने का उपकरण घटक के संदर्भ बिंदुओं से कैसे संबंधित है। ये सेटिंग्स प्रोग्राम किए गए आंदोलनों को इच्छित भाग ज्यामिति के साथ संरेखित करने देती हैं।
ऑपरेटर सेटअप की जाँच करने, प्रोग्राम की समीक्षा करने और पूरी मशीनिंग प्रक्रिया पर नज़र रखने के लिए जिम्मेदार रहते हैं। निश्चित रूप से, नियंत्रण प्रणाली गतिविधियों को निर्देशित करती है, लेकिन परिणाम की गुणवत्ता अभी भी मानवीय पक्ष पर उपयुक्त योजना और कार्यान्वयन पर निर्भर करती है।
व्यक्तिगत मशीनिंग कार्य काफी भिन्न होते हैं, लेकिन कई सीएनसी खराद संचालन मोटे तौर पर समान वर्कफ़्लो का पालन करते हैं। प्रत्येक चरण मशीन या वर्कपीस को आगे आने वाली किसी भी चीज़ के लिए तैयार करता है।
वर्कपीस की तैयारी
प्रक्रिया उपयुक्त कच्चे माल से शुरू होती है - एक धातु पट्टी, एक तैयार रिक्त स्थान, या आंशिक रूप से निर्मित घटक। आवश्यक सुविधाओं को वास्तव में मशीनीकृत करने की अनुमति देने के लिए सामग्री को हाथ में पर्याप्त स्टॉक की आवश्यकता होती है।
ऑपरेटर वर्कपीस की स्थिति की जांच करता है और पुष्टि करता है कि यह नियोजित ऑपरेशन के अनुरूप है। भौतिक दोष, अनुपयुक्त आयाम, या खराब सतह की स्थिति अन्यथा वास्तविक सिरदर्द पैदा कर सकती है।
वर्कहोल्डिंग और टूल सेटअप
वर्कपीस को चक या किसी अन्य उपयुक्त होल्डिंग डिवाइस में सुरक्षित किया जाता है। काटने के उपकरण उनके धारकों में स्थापित हो जाते हैं, और मशीन नियंत्रण प्रणाली के भीतर उनकी स्थिति स्थापित हो जाती है।
उचित क्लैम्पिंग मायने रखती है क्योंकि घूमने और कटने के दौरान वर्कपीस को स्थिर रहने की आवश्यकता होती है। सेटअप को यह भी आवश्यक है कि काटने वाले उपकरण वास्तव में उन क्षेत्रों तक पहुंचें जहां मशीनिंग की आवश्यकता है।
कार्यक्रम की तैयारी
मशीनिंग प्रोग्राम उपकरण की गतिविधियों और उनके संचालन के क्रम को परिभाषित करता है। इसमें घटक आकार, उपकरण ज्यामिति, सामग्री और मशीन क्षमताओं को एक साथ ध्यान में रखना आवश्यक है।
उत्पादन शुरू होने से पहले, प्रोग्राम और सेटअप को वास्तविक क्षति पहुंचाने से पहले संभावित टकरावों या गलत गतिविधियों को चिह्नित करने के लिए जांच की आवश्यकता होती है।
काटना और आकार देना
मशीन यहां प्रोग्राम किए गए ऑपरेशन को अंजाम देती है। काटने का उपकरण आवश्यक सतहों और सुविधाओं के निर्माण के लिए सामग्री को अलग कर देता है।
घटक के आधार पर, इसमें कई पास और पूरी तरह से अलग-अलग उपकरण शामिल हो सकते हैं। ऑपरेटर असामान्य शोर, कंपन, उपकरण क्षति, या अप्रत्याशित चिप गठन पर नजर रखता है।
निरीक्षण
तैयार हिस्से की जाँच उसके ड्राइंग या विनिर्देश के अनुसार की जाती है। निरीक्षण में व्यास मापना, लंबाई जांचना, धागों की जांच करना और सतह की स्थिति की समीक्षा करना शामिल हो सकता है।
यदि कोई भाग अपने आवश्यक आयामों से चूक जाता है, तो इसका कारण उपकरण की खराबी, गलत सेटअप, सामग्री में भिन्नता या प्रोग्राम त्रुटियाँ हो सकता है। वास्तविक कारण का पता लगाने से उसी मुद्दे को बाद के हिस्सों में फैलने से रोकने में मदद मिलती है।
ये चरण वास्तव में एक जुड़ी हुई प्रक्रिया बनाते हैं। सामग्री की तैयारी या वर्कहोल्डिंग के दौरान समस्याएँ काटने के संचालन में बाधा उत्पन्न कर सकती हैं, जबकि लाइन के नीचे निरीक्षण के दौरान मशीनिंग में त्रुटियाँ सामने आती हैं।
सीएनसी लेथ आमतौर पर घूर्णी आकृतियों के आसपास निर्मित घटकों का उत्पादन करते हैं। उनके अनुप्रयोग सरल बेलनाकार टुकड़ों से लेकर कई व्यास, खांचे, छेद या थ्रेडेड खंड वाले भागों तक फैले हुए हैं।
शाफ्ट और पिन
शाफ्ट और पिन में अक्सर गोल सतह, कंधे और व्यास में परिवर्तन होता है। भाग के विभिन्न वर्गों के बीच संबंध को बरकरार रखते हुए टर्निंग इन सुविधाओं का निर्माण करती है।
पिरोया हुआ घटक
कुछ स्क्रू, स्टड और अन्य थ्रेडेड हिस्सों को थ्रेड कटिंग के लिए सुसज्जित सीएनसी लेथ पर मशीनीकृत किया जा सकता है। थ्रेड को इच्छित कनेक्शन और घटक के डिज़ाइन की वास्तव में जो भी आवश्यकता हो, उससे मेल खाना चाहिए।
झाड़ियाँ और आस्तीन
ये घटक अक्सर आंतरिक उद्घाटन के साथ-साथ बेलनाकार बाहरी सतहों को ले जाते हैं। उपयुक्त सीएनसी लेथ बाहर की ओर मुड़ सकते हैं और समर्थित आंतरिक मशीनिंग संचालन को भी संभाल सकते हैं।
फ्लैंज और फिटिंग
बहुत सारी फिटिंग में गोल प्रोफाइल, सीढ़ीदार सतह या खांचे होते हैं। टर्निंग पाइपिंग सिस्टम, मशीनरी और औद्योगिक असेंबलियों में उपयोग के लिए इन सुविधाओं का उत्पादन करती है।
कस्टम धातु घटक
निर्माता अक्सर विशेष उपकरणों या असेंबलियों के लिए निर्मित विशेष भागों के लिए सीएनसी खराद की ओर रुख करते हैं। मशीनिंग योजना घटक ज्यामिति और जो भी सामग्री की आवश्यकता होती है उस पर निर्भर करती है।
ध्यान देने योग्य बात यह है कि हर धातु का हिस्सा मोड़ने लायक नहीं होता। जटिल सपाट सतहों, गहरी जेबों या कई तरफ बिखरी हुई विशेषताओं वाले घटकों को अक्सर इसके बजाय मिलिंग या किसी अन्य प्रक्रिया की आवश्यकता होती है। कुछ कार्यों में संपूर्ण डिज़ाइन तैयार करने के लिए टर्निंग और मिलिंग का संयोजन शामिल होता है।
यहां वास्तविक विचार घटक का आकार है। सीएनसी टर्निंग विशेष रूप से तब चमकती है जब किसी हिस्से की मुख्य विशेषताएं खुद को एक केंद्रीय अक्ष के आसपास व्यवस्थित करती हैं।
एक सीएनसी लेथ अपने प्रोग्राम का सटीक रूप से तभी पालन कर सकता है जब मशीन, टूलींग, सामग्री और सेटअप सभी एक साथ ठीक से काम करते हैं। कई कारक तैयार हिस्से की गुणवत्ता और स्थिरता को आकार देते हैं।
भौतिक गुण
काटने के उपकरण के नीचे अलग-अलग धातुएँ बिल्कुल अलग-अलग व्यवहार करती हैं। कुछ लंबे चिप्स का उत्पादन करते हैं; अन्य छोटे टुकड़ों में टूट जाते हैं। कुछ मशीन आसानी से; अन्य लोग काटने के उपकरण पर ही बहुत अधिक मांग रखते हैं।
सामग्री उपकरण चयन, काटने की स्थिति, चिप नियंत्रण और समग्र रूप से तैयार सतह की स्थिति को आकार देती है।
काटने के उपकरण की स्थिति
एक घिसा हुआ या क्षतिग्रस्त उपकरण खुरदरी सतह छोड़ सकता है, आयाम बदल सकता है, या असंगत परिणाम दे सकता है। उपकरण घिसाव धीरे-धीरे बढ़ता है, यही कारण है कि नियमित निरीक्षण इतना महत्वपूर्ण है।
उपकरण को हाथ में मौजूद सामग्री और संचालन के अनुरूप होना भी आवश्यक है। एक प्रकार की धातु के लिए डिज़ाइन किया गया उपकरण दूसरे प्रकार की धातु पर पूरी तरह से खराब प्रदर्शन कर सकता है।
वर्कपीस क्लैम्पिंग
रोटेशन और कटिंग के दौरान वर्कपीस को सुरक्षित रहना आवश्यक है। खराब क्लैम्पिंग प्रक्रिया में गति, कंपन या अवांछित विकृति को आमंत्रित करती है।
लंबे या पतले हिस्सों को अतिरिक्त समर्थन की आवश्यकता हो सकती है, क्योंकि अन्यथा वे काटने के बल के तहत झुक सकते हैं। धारण विधि में जो कुछ भी काम किया जा रहा है उसका आकार और कठोरता प्रतिबिंबित होनी चाहिए।
मशीन की स्थिति
मशीन की यांत्रिक स्थिति यह निर्धारित करती है कि उसके घटक वास्तव में कितनी आसानी से चलते हैं। घिसे-पिटे गाइड, खराब संरेखण, या धुरी की समस्याएं सभी मशीनिंग स्थिरता को कमजोर कर सकती हैं।
नियमित रखरखाव से समस्याओं को पकड़ने में मदद मिलती है, इससे पहले कि वे भागों के बड़े बैच में तरंगित हो जाएं।
प्रोग्राम और सेटअप सटीकता
प्रोग्राम को इच्छित टूल पथ का सटीक वर्णन करने की आवश्यकता है, और मशीन सेटअप को उस प्रोग्राम से बारीकी से मेल खाने की आवश्यकता है। गलत उपकरण स्थिति, वर्कपीस संदर्भ, या मशीनिंग निर्देश आयामी त्रुटियों या पूर्ण टकराव का कारण बन सकते हैं।
चिप और ताप प्रबंधन
काटने से गर्मी और धातु के चिप्स दोनों उत्पन्न होते हैं। यदि काटने वाले क्षेत्र के आसपास चिप्स का ढेर लग जाता है, तो वे मशीनिंग में हस्तक्षेप कर सकते हैं या सतह को पूरी तरह से नुकसान पहुंचा सकते हैं। उपयुक्त चिप हटाने और ठंडा करने की प्रथाएं परिचालन स्थितियों को पूरे समय स्थिर रखने में मदद करती हैं।
ये कारक व्यवहार में एक साथ जुड़ते हैं। यदि वर्कपीस को ठीक से क्लैंप नहीं किया गया है तो एक उपयुक्त कटिंग टूल अभी भी खराब परिणाम दे सकता है। इसी तरह, एक अच्छी तरह से तैयार कार्यक्रम क्षतिग्रस्त टूलींग या अनुपयुक्त कच्चे माल की भरपाई नहीं कर सकता है।
सीएनसी और मैनुअल लेथ दोनों रोटेशन और कटिंग के माध्यम से धातु को आकार देते हैं। जहां वे वास्तव में भिन्न होते हैं वह इस बात पर निर्भर करता है कि उपकरण की गतिविधियों को कैसे नियंत्रित किया जाता है।
एक मैनुअल खराद एक ऑपरेटर पर निर्भर करता है जो सीधे हैंडव्हील और मशीन नियंत्रण के माध्यम से काटने के उपकरण का मार्गदर्शन करता है। ऑपरेटर ऑपरेशन के बीच में टूल की स्थिति को समायोजित करता है और वर्कपीस और उनके सामने काटने की स्थिति के आधार पर कॉल करता है।
इसके बजाय एक सीएनसी खराद प्रोग्राम किए गए निर्देशों का पालन करता है। ऑपरेटर मशीन को तैयार करता है, टूल और वर्कपीस की स्थिति स्थापित करता है, और मशीनिंग चक्र चलाना शुरू करता है। फिर नियंत्रण प्रणाली कार्यक्रम में वर्णित गतिविधियों का समन्वय करते हुए कार्यभार संभाल लेती है।
| तुलना बिंदु | सीएनसी खराद | मैनुअल खराद |
|---|---|---|
| उपकरण आंदोलन | एक मशीनिंग प्रोग्राम द्वारा निर्देशित | सीधे ऑपरेटर द्वारा निर्देशित |
| बार-बार उत्पादन | प्रोग्राम किए गए ऑपरेशन दोहरा सकते हैं | ऑपरेटर तकनीक पर अधिक निर्भर करता है |
| भाग परिवर्तन | आमतौर पर प्रोग्राम और सेटअप समायोजन की आवश्यकता होती है | मैन्युअल समायोजन और सेटअप की आवश्यकता है |
| संचालक की भूमिका | प्रोग्रामिंग, सेटअप, निगरानी और निरीक्षण | मशीनिंग के दौरान प्रत्यक्ष नियंत्रण और समायोजन |
| उपयुक्त कार्य | दोहराए गए घटक और नियोजित मशीनिंग क्रम | मरम्मत कार्य, एकमुश्त हिस्से, और हाथों-हाथ मशीनिंग कार्य |
कौन सा वास्तव में फिट बैठता है यह काम पर निर्भर करता है। सीएनसी उपकरण तब उपयोगी साबित होते हैं जब किसी कारखाने को जटिल या सुसंगत मशीनिंग अनुक्रमों को विश्वसनीय रूप से दोहराने की आवश्यकता होती है। मैनुअल मशीनें मरम्मत की दुकानों और अलग-अलग हिस्सों में बार-बार समायोजन करने वाले कार्यों के लिए उपयुक्त होती हैं।
किसी भी मशीन का प्रकार ऑपरेटर कौशल की आवश्यकता को दूर नहीं करता है, यह ध्यान देने योग्य है। सीएनसी मशीनिंग प्रोग्रामिंग, टूलींग, सेटअप और प्रक्रिया नियंत्रण के वास्तविक ज्ञान की मांग करती है। मैन्युअल टर्निंग मशीन के व्यावहारिक हाथों के नियंत्रण और काटने की प्रक्रिया के सामने आने पर उसका आकलन करने की क्षमता पर निर्भर करती है।
कुछ कार्यशालाएँ दोनों प्रकार की साथ-साथ चलती हैं। एक मैनुअल खराद सरल मरम्मत कार्यों को संभाल सकता है, जबकि एक सीएनसी खराद उन घटकों को क्रैंक करता है जिन्हें वास्तव में दोहराए जाने वाले प्रोग्राम किए गए आंदोलनों की आवश्यकता होती है।
लगातार मशीनिंग से शुरू से अंत तक संपूर्ण उत्पादन प्रक्रिया पर नियंत्रण बनाए रखा जाता है। एक भाग एक बार चलाने के दौरान अपनी आवश्यकताओं को पूरा कर सकता है, लेकिन बाद में सामग्री, उपकरण की स्थिति या मशीन सेटअप में थोड़ा भी बदलाव होने पर बह जाता है।
एक व्यावहारिक दृष्टिकोण एक स्थिर सेटअप से शुरू होता है। वर्कपीस को सुरक्षित रूप से क्लैंप किया जाना चाहिए, उपकरण सही ढंग से स्थापित किए जाने चाहिए, और प्रोग्राम को इच्छित घटक से बिल्कुल मेल खाना चाहिए। ये जाँचें कटाई शुरू होने से पहले ही त्रुटियों की संभावना को कम कर देती हैं।
ऑपरेटरों को मशीनिंग प्रक्रिया को चलते समय भी देखते रहना चाहिए। काटने की ध्वनि, कंपन, चिप आकार, या सतह की उपस्थिति में परिवर्तन यह संकेत दे सकता है कि किसी उपकरण या सेटअप पर ध्यान देने की आवश्यकता है। इन संकेतों को जल्दी पकड़ने से दोषों को दूर करने में मदद मिलती है, इससे पहले कि वे पूरे बैच में फैल जाएं।
निरीक्षण उसके ऊपर नियंत्रण की एक और परत जोड़ता है। उत्पादन के दौरान चयनित विशेषताओं को मापने से यह पुष्टि करने में मदद मिलती है कि प्रक्रिया पूरे समय आवश्यक सीमा के भीतर रहती है। निरीक्षण कितनी बार और कैसे होता है यह घटक के डिज़ाइन और इच्छित उपयोग को प्रतिबिंबित करना चाहिए।
टूल का रखरखाव भी उतना ही मायने रखता है। काटने के उपकरण उपयोग के साथ धीरे-धीरे खराब हो जाते हैं, और घिसे हुए किनारे आयाम और सतह की फिनिश दोनों को खराब कर सकते हैं। उपयुक्त अंतराल पर उपकरणों को बदलने या सर्विस करने से समय के साथ काटने की स्थिति को स्थिर रखने में मदद मिलती है।
निर्माताओं को मशीनिंग संबंधी जानकारी भी सुव्यवस्थित रखनी चाहिए। उपकरण परिवर्तन, सेटअप समायोजन, निरीक्षण निष्कर्ष और रखरखाव कार्य को कवर करने वाले रिकॉर्ड आवर्ती समस्याओं को बड़ा होने से पहले चिह्नित करने में मदद कर सकते हैं। यदि एक ही दोष कई उत्पादन कार्यों में सामने आता रहता है, तो ये रिकॉर्ड बता सकते हैं कि क्या इसका कारण सामग्री, टूलींग, प्रोग्रामिंग या मशीन की स्थिति है।
एक सीएनसी खराद, अंत में, स्पिंडल रोटेशन, नियंत्रित उपकरण आंदोलन और नियोजित सामग्री हटाने के समन्वय के माध्यम से काम करता है। नियंत्रण प्रणाली मशीनिंग कार्यक्रम का पालन करती है, जबकि ऑपरेटर यह सुनिश्चित करता है कि मशीन, वर्कपीस और काटने की स्थिति मौजूदा कार्य के लिए उपयुक्त रहे। इन तत्वों को एक साथ अच्छी तरह से प्रबंधित करें, और सीएनसी टर्निंग औद्योगिक अनुप्रयोगों की एक विस्तृत श्रृंखला में दोहराए जाने योग्य आकार और सतहों के साथ धातु घटकों को वितरित करता है।

तकनीकी विशेषताओं: मशीन टूल एक एकल-स्तंभ ऊर्ध्वाधर गाइडवे संरचना है। स्तंभ, आधार और स्लाइडिंग स...
See Details
तकनीकी विशेषताओं: इच्छुक बेड के लिए सीएनसी मशीन टूल घरेलू या आयातित उच्च कठोर क्षैतिज हाइड्रोल...
See Details
तकनीकी विशेषताओं: यह साइकिल द्वारा सभी प्रकार की मोड़ सतहों को काट सकता है, जैसे कि शंक्वाकार ...
See Details
तकनीकी विशेषताओं: मशीन टूल उच्च परिशुद्धता का है, और स्पिंडल को उच्च परिशुद्धता डबल बॉल असर द्...
See Details
तकनीकी विशेषताओं: ट्रांसमिशन उच्च गति और उच्च दक्षता की आवश्यकताओं को पूरा करने के लिए ताइवान ...
See Details
तकनीकी विशेषताओं: इच्छुक बेड के लिए सीएनसी मशीन टूल घरेलू या आयातित उच्च कठोर क्षैतिज हाइड्रोल...
See Details
धातु संसाधित के लिए हमारे वैकल्पिक नियंत्रण प्रणाली CNC खराद का परिचय, एक परिष्कृत और विश्वसनीय मशी...
See Details
तकनीकी विशेषताओं: यह साइकिल द्वारा सभी प्रकार की मोड़ सतहों को काट सकता है, जैसे कि शंक्वाकार सतहों,...
See Detailsडिजिटल और व्यावसायिक विशेषज्ञों की हमारी टीम आपको सही दिशा में मार्गदर्शन करेगी।
चलो $ $ $ बात करते हैं
झेजियांग गुयू सीएनसी मशीन टूल कं, लिमिटेड। अपने उत्पादों की गुणवत्ता सुनिश्चित करने के लिए समृद्ध अनुभव, पेशेवर प्रौद्योगिकी और उन्नत तरीकों पर निर्भर करता है, ताकि ग्राहक अधिक पेशेवर और विचारशील सेवा का आनंद ले सकें।
 [email protected]
 +86-576-82879226
 Xialiang औद्योगिक क्षेत्र, Luqiao जिला, Taizhou शहर, झेजियांग प्रांत, चीन
कॉपीराइट © झेजियांग गुयू सीएनसी मशीन टूल कं, लिमिटेड। सर्वाधिकार सुरक्षित.
