

तकनीकी विशेषताओं: यह साइकिल द्वारा सभी प्रकार की मोड़ सतहों को काट सकता है, जैसे कि शंक्वाकार ...
See Details
 {:पूर्व}
एक मशीन की दुकान शायद ही कभी केवल एक प्रकार के मशीनिंग कार्य से निपटती है। कुछ घटकों को उत्पादन के अगले चरण के लिए तैयार होने से पहले कई सतहों को मोड़ने की आवश्यकता होती है, जबकि अन्य को अलग-अलग कटिंग ऑपरेशन की आवश्यकता होती है। इन कार्यों को प्रबंधित करने में बार-बार वर्कपीस को संभालना, उपकरण बदलना और मशीनों के बीच सावधानीपूर्वक समन्वय शामिल हो सकता है। इन मांगों ने ट्विन बुर्ज सीएनसी लेथ को उन निर्माताओं के लिए एक व्यावहारिक विकल्प बना दिया है जो अपनी मशीनिंग प्रक्रियाओं को व्यवस्थित करना चाहते हैं।
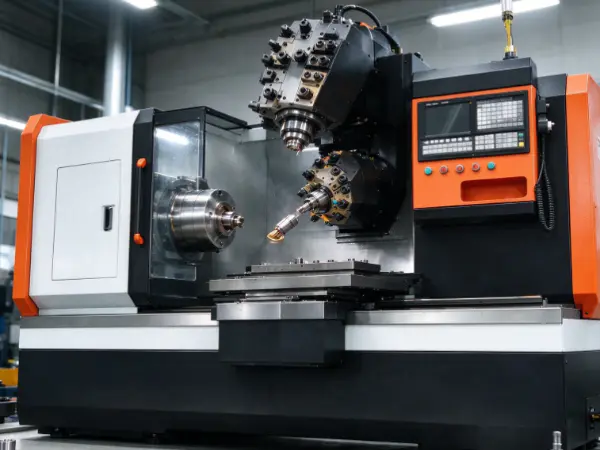
A जुड़वां बुर्ज सीएनसी खराद किसी वर्कपीस पर मशीनिंग संचालन करने के लिए दो टूल बुर्ज का उपयोग करता है। मशीन के डिज़ाइन के आधार पर, बुर्ज स्वतंत्र रूप से काम कर सकते हैं या संबंधित कार्यों को करने के लिए अपने आंदोलनों का समन्वय कर सकते हैं। यह व्यवस्था निर्माताओं को यह योजना बनाते समय अधिक विकल्प देती है कि किसी घटक को कैसे मशीनीकृत किया जाना चाहिए।
इस उपकरण का मूल्य एक के बजाय दो बुर्ज होने तक सीमित नहीं है। इसकी उपयोगिता इस बात पर निर्भर करती है कि मशीन काटने के संचालन को कैसे संभालती है, उपकरण कैसे व्यवस्थित किए जाते हैं, और क्या उत्पादन प्रक्रिया दोनों बुर्जों का अच्छा उपयोग करती है। विभिन्न घटक डिज़ाइनों और बदलती उत्पादन आवश्यकताओं के साथ काम करने वाली मशीन दुकानों के लिए, ये कारक उपकरण चयन और दैनिक वर्कफ़्लो को प्रभावित कर सकते हैं।
मुख्य अंतर उपकरण व्यवस्था में है। एक पारंपरिक सीएनसी खराद अक्सर किसी काम के लिए आवश्यक काटने के उपकरण को पकड़ने और स्थिति में रखने के लिए एक बुर्ज का उपयोग करता है। एक सीएनसी खराद में दो उपकरण बुर्ज होते हैं, जिससे मशीन को उपकरणों का एक और सेट मिलता है जिसे उपयुक्त संचालन के लिए सौंपा जा सकता है।
प्रत्येक बुर्ज विभिन्न मशीनिंग कार्यों के लिए उपकरण ले जा सकता है। एक बाहरी टर्निंग ऑपरेशन को संभाल सकता है जबकि दूसरा घटक के किसी अन्य सुलभ क्षेत्र पर काम करता है। मशीन संरचना और नियंत्रण प्रणाली के आधार पर, दोनों बुर्ज एक ही समय में काम कर सकते हैं या योजनाबद्ध क्रम में अपने कार्य कर सकते हैं।
यह व्यवस्था मशीनिंग कार्य को व्यवस्थित करने के तरीके को बदल देती है। एकल बुर्ज के साथ, कुछ परिचालनों को तब तक इंतजार करना होगा जब तक कि वर्तमान कार्य पूरा न हो जाए और उपकरण को पुनः स्थापित या बदल न दिया जाए। एक जुड़वां बुर्ज कॉन्फ़िगरेशन इनमें से कुछ कार्यों को ओवरलैप करने की अनुमति दे सकता है, बशर्ते वर्कपीस ज्यामिति, उपकरण पथ और मशीन क्षमताएं इसकी अनुमति दें।
हालाँकि, दो बुर्जों का मतलब यह नहीं है कि हर काम तेजी से चलेगा। कुछ घटकों की मशीनिंग आवश्यकताएँ सीमित हैं और अतिरिक्त बुर्ज से अधिक लाभ नहीं हो सकता है। अन्य भागों में कई ऑपरेशन शामिल हैं जिन्हें उपलब्ध उपकरणों के बीच विभाजित किया जा सकता है, जिससे दूसरा बुर्ज अधिक उपयोगी हो जाता है।
इसलिए अंतर उत्पादन लचीलेपन के बारे में है। एक मशीन शॉप को इस बात पर विचार करने की आवश्यकता है कि उसके घटक कैसे बनाए जाते हैं, किन कार्यों को समन्वित किया जा सकता है, और क्या अतिरिक्त टूलींग व्यवस्था वास्तविक कार्यभार के अनुरूप है।
दूसरा बुर्ज प्रोग्रामर और ऑपरेटरों को मशीनिंग कार्यों को वितरित करने का एक और तरीका देता है। प्रत्येक ऑपरेशन को एक टूल स्टेशन को सौंपने के बजाय, वे योजना बना सकते हैं कि प्रत्येक बुर्ज से कौन से कार्य संबंधित हैं और यह निर्धारित कर सकते हैं कि वे कार्य कब होने चाहिए।
एक ऐसे घटक पर विचार करें जिसकी सतह के विभिन्न हिस्सों पर कई मोड़ संचालन की आवश्यकता होती है। एक बुर्ज को किसी विशेष क्षेत्र में मशीन लगाने के लिए नियुक्त किया जा सकता है जबकि दूसरा कहीं और संगत ऑपरेशन करता है। यदि मशीन का डिज़ाइन उस व्यवस्था में एक साथ काटने का समर्थन करता है, तो कुछ काम एक ही चक्र के दौरान हो सकते हैं।
यह दृष्टिकोण परिचालनों के बीच प्रतीक्षा को कम कर सकता है। यह अनावश्यक बुर्ज आंदोलन और बार-बार उपकरण की स्थिति को सीमित करने में भी मदद कर सकता है। वास्तविक परिणाम भाग के डिज़ाइन, काटने की स्थिति और कार्यक्रम उपलब्ध उपकरणों को कितने प्रभावी ढंग से समन्वयित करता है, इस पर निर्भर करता है।
दोनों बुर्जों का उपयोग एक ही समय के बजाय अनुक्रम में भी किया जा सकता है। एक बुर्ज दूसरा ऑपरेशन शुरू करने से पहले अपना निर्धारित कार्य पूरा कर सकता है। यह तब भी उपयोगी हो सकता है जब उपकरण व्यवस्था मशीनिंग योजना को सरल बनाती है या किसी घटक के लिए आवश्यक उपकरणों तक सुविधाजनक पहुंच प्रदान करती है।
प्रोग्रामिंग इस प्रक्रिया का एक महत्वपूर्ण हिस्सा बन जाती है। मशीन को टूल मूवमेंट, कटिंग ऑर्डर और बुर्ज के बीच समन्वय के लिए स्पष्ट निर्देशों की आवश्यकता होती है। ऑपरेटरों को यह भी जांचना चाहिए कि नियोजित गतिविधियां वर्कपीस, फिक्स्चर और अन्य मशीन घटकों के साथ संगत हैं।
जब प्रक्रिया की सावधानीपूर्वक योजना बनाई जाती है, तो दूसरा बुर्ज एक अतिरिक्त उपकरण धारक से कहीं अधिक बन जाता है। यह कार्य को व्यवस्थित करने का एक और तरीका प्रदान करता है ताकि प्रत्येक ऑपरेशन व्यापक मशीनिंग चक्र में फिट हो सके।
कुछ घटकों को इच्छित आकार तक पहुंचने से पहले कई मशीनिंग संचालन की आवश्यकता होती है। किसी हिस्से को बाहरी मोड़, आंतरिक मशीनिंग, फेसिंग, ग्रूविंग या अन्य काटने के कार्यों की आवश्यकता हो सकती है। अलग-अलग मशीनों पर इन परिचालनों को प्रबंधित करने में अतिरिक्त स्थानांतरण और बार-बार सेटअप कार्य शामिल हो सकता है।
एक जुड़वां बुर्ज सीएनसी खराद संगत संचालन को एक साथ लाने में मदद कर सकता है। उपलब्ध उपकरणों को एक घटक की विभिन्न विशेषताओं को संबोधित करने के लिए व्यवस्थित किया जा सकता है, जिससे एक ही बुर्ज के आसपास काम को पुनर्गठित करने की आवश्यकता कम हो जाती है। यह तब उपयोगी हो सकता है जब एक ही कार्य क्षेत्र में कई मशीनिंग कार्यों को समन्वित करने की आवश्यकता होती है।
लाभ भाग की ज्यामिति पर निर्भर करते हैं। कई सुलभ सतहों वाला एक घटक बुर्जों के बीच काम को विभाजित करने के अवसर प्रदान कर सकता है। एक अपेक्षाकृत सरल भाग जिसके लिए केवल थोड़ी संख्या में परिचालन की आवश्यकता होती है, इस व्यवस्था से कम लाभ प्राप्त कर सकता है।
टूल एक्सेस भी मायने रखता है। दूसरा बुर्ज अन्य बुर्ज, वर्कपीस या मशीन संरचना में हस्तक्षेप किए बिना इच्छित काटने वाले क्षेत्र तक पहुंचने में सक्षम होना चाहिए। कुछ परिचालनों को अलग से करने की आवश्यकता हो सकती है क्योंकि उनके उपकरण पथ ओवरलैप होते हैं या क्योंकि वर्कपीस एक साथ सुरक्षित मशीनिंग की अनुमति नहीं देता है।
जटिलता हमेशा ट्विन बुर्ज मशीन चुनने का कारण नहीं होती है। निर्माताओं को केवल उसकी उपस्थिति के आधार पर भाग का मूल्यांकन करने के बजाय संचालन के वास्तविक अनुक्रम की जांच करने की आवश्यकता है। एक अच्छी तरह से नियोजित प्रक्रिया विभिन्न सुविधाओं को कुशलतापूर्वक संभालने के लिए दो बुर्जों का उपयोग कर सकती है, जबकि एक अन्य घटक सरल मशीन कॉन्फ़िगरेशन के लिए बेहतर अनुकूल हो सकता है।
विभिन्न प्रकार के परिवर्तित घटकों का उत्पादन करने वाली मशीन की दुकानों के लिए, यह लचीलापन हर हिस्से को पूरी तरह से अलग उत्पादन चुनौती के रूप में देखे बिना उनकी मशीनिंग योजनाओं को अलग-अलग नौकरियों में अनुकूलित करने में मदद कर सकता है।
वर्कपीस हैंडलिंग विनिर्माण प्रक्रिया का एक सार्थक हिस्सा ले सकती है। एक घटक को एक मशीन से निकालने, दूसरे में स्थानांतरित करने, फिर से स्थापित करने और मशीनिंग जारी रखने से पहले जांच करने की आवश्यकता हो सकती है। प्रत्येक स्थानांतरण देरी, प्रबंधन चिह्न या सेटअप अंतर के लिए एक और अवसर बनाता है।
जब सीएनसी खराद पर संगत संचालन पूरा किया जा सकता है, तो इनमें से कुछ स्थानांतरणों से बचा जा सकता है। वर्कपीस मशीनिंग क्षेत्र में रहता है जबकि दो बुर्ज अपने निर्धारित कार्य करते हैं। यह उत्पादन मार्ग को सरल बना सकता है और घटक को पुन: स्थापित करने की आवश्यकता की संख्या को कम कर सकता है।
कम स्थानांतरण से संबंधित परिचालनों के बीच निरंतरता बनाए रखना भी आसान हो सकता है। बार-बार सेटअप करने से संरेखण या स्थिति में छोटे अंतर आ सकते हैं। एक सेटअप के भीतर अधिक काम पूरा करने से उन अंतरों को सीमित करने में मदद मिल सकती है, हालांकि परिणाम अभी भी मशीन की स्थिति, वर्कहोल्डिंग विधि, टूलींग और प्रक्रिया नियंत्रण पर निर्भर करता है।
इस लाभ की सीमाएँ हैं। कुछ घटकों को उन सतहों पर मशीनिंग की आवश्यकता होती है जिन तक मौजूदा सेटअप में नहीं पहुंचा जा सकता है। उन्हें अभी भी पुनः स्थापित करने या किसी अन्य मशीन में स्थानांतरित करने की आवश्यकता हो सकती है। अतिरिक्त ऑपरेशन, जैसे विशेष पीसने या उपचार, अन्यत्र भी हो सकते हैं।
इसलिए निर्माताओं को यह मानने से पहले पूर्ण उत्पादन मार्ग की समीक्षा करनी चाहिए कि एक जुड़वां बुर्ज सीएनसी खराद हैंडलिंग को खत्म कर देगा। उपयोगी प्रश्न यह है कि क्या मशीन उन परिचालनों को संयोजित कर सकती है जिनके लिए वर्तमान में अलग-अलग सेटअप की आवश्यकता होती है, न कि क्या यह प्रत्येक विनिर्माण कार्य को निष्पादित कर सकती है।
| उत्पादन पर विचार | जुड़वां बुर्ज सीएनसी खराद की संभावित भूमिका |
|---|---|
| बार-बार उपकरण बदलना | विभिन्न उपकरणों को दो बुर्जों में व्यवस्थित करने की अनुमति देता है |
| एकाधिक मोड़ संचालन | बुर्जों के बीच कार्यों को विभाजित करने के लिए विकल्प प्रदान करता है |
| वर्कपीस स्थानांतरण | जब संगत संचालन एक सेटअप साझा करते हैं तो स्थानांतरण कम हो सकता है |
| टूल एक्सेस | उपयुक्त घटक सुविधाओं के लिए अतिरिक्त टूल पोजीशन प्रदान करता है |
| उत्पादन योजना | उपकरण पथ और मशीनिंग क्रम के समन्वय की आवश्यकता है |
| गुणवत्ता की जाँच | मशीनिंग के साथ-साथ एक नियोजित निरीक्षण प्रक्रिया का समर्थन करता है |
तालिका गारंटीकृत परिणामों के बजाय संभावित उपयोगों का वर्णन करती है। वास्तविक लाभ घटक और मशीन को कॉन्फ़िगर करने के तरीके पर निर्भर करते हैं।
मशीन की दुकानें शायद ही कभी बिल्कुल समान उत्पादन मिश्रण को संभालती हैं। कुछ आवर्ती घटकों का निर्माण करते हैं, जबकि अन्य को विभिन्न भागों के डिज़ाइन के लिए ऑर्डर प्राप्त होते हैं। कुशल मशीनिंग कैसी दिखती है, इसके एक ही विचार पर निर्भर रहने के बजाय उपकरण की पसंद को इन पैटर्न को प्रतिबिंबित करना चाहिए।
आवर्ती उत्पादन के लिए, एक सीएनसी खराद एक नियोजित चक्र के भीतर दोहराया संचालन को समन्वयित करने का एक तरीका प्रदान कर सकता है। एक बार प्रोग्राम, टूलींग और वर्कहोल्डिंग व्यवस्था स्थापित हो जाने के बाद, दुकान समान घटकों के लिए उस प्रक्रिया का उपयोग कर सकती है। उपकरण की टूट-फूट, सामग्री में अंतर और मशीन की स्थिति में बदलाव को ध्यान में रखने के लिए अभी भी नियमित जांच की आवश्यकता है।
विविध उत्पादन के लिए, उपकरण व्यवस्था एक महत्वपूर्ण विचार बन जाती है। उपयुक्त टूलिंग विकल्पों वाली एक मशीन प्रत्येक कार्य के लिए पूरी तरह से नए उपकरण लेआउट की आवश्यकता के बिना विभिन्न मशीनिंग कार्यों को समायोजित कर सकती है। हालाँकि, घटकों के बीच स्विच करने में अभी भी प्रोग्रामिंग, सेटअप, टूल प्रतिस्थापन और निरीक्षण कार्य शामिल हो सकते हैं।
सामग्री का प्रकार भी प्रक्रिया को प्रभावित करता है। अलग-अलग धातुएँ काटने के लिए अलग-अलग प्रतिक्रिया करती हैं, और उपयुक्त उपकरण और मशीनिंग की स्थितियाँ तदनुसार बदल सकती हैं। एक उत्पादन योजना जो एक सामग्री के लिए काम करती है उसे समीक्षा के बिना स्वचालित रूप से दूसरे पर लागू नहीं किया जाना चाहिए।
ऑर्डर का आकार भी मायने रखता है। एक जुड़वां बुर्ज सीएनसी खराद एक दुकान के लिए उपयुक्त हो सकता है जो नियमित रूप से कई संगत टर्निंग ऑपरेशन के साथ भागों का उत्पादन करता है। साधारण आकृतियों से जुड़े सामयिक कार्यों के लिए, सेटअप आवश्यकताएँ अतिरिक्त बुर्ज के लाभों से अधिक हो सकती हैं।
एक यथार्थवादी मूल्यांकन भागों के मिश्रण को देखता है, डिज़ाइन कितनी बार बदलते हैं, और कौन से संचालन को जोड़ा जा सकता है। मशीन को उत्पादन पैटर्न के अनुरूप होना चाहिए न कि कारखाने को हर काम को उसकी क्षमताओं के अनुसार पुनर्गठित करने के लिए मजबूर करना चाहिए।
दो टूल बुर्ज अतिरिक्त मशीनिंग विकल्प बनाते हैं, लेकिन उन्हें सावधानीपूर्वक प्रोग्रामिंग की भी आवश्यकता होती है। प्रत्येक बुर्ज को एक उपयुक्त उपकरण पथ का पालन करना चाहिए, और उनके आंदोलनों के बीच संबंध को स्पष्ट रूप से परिभाषित किया जाना चाहिए। उचित योजना के बिना, अतिरिक्त टूलींग अनावश्यक हलचल ला सकती है या हस्तक्षेप का खतरा पैदा कर सकती है।
प्रोग्राम यह निर्धारित करता है कि कौन से उपकरण का उपयोग किया जाता है, प्रत्येक ऑपरेशन कब शुरू होता है, और क्या बुर्ज एक साथ या क्रम में काम करते हैं। कुछ कार्य ओवरलैप हो सकते हैं, जबकि अन्य को किसी विशेष ऑपरेशन के समाप्त होने तक प्रतीक्षा करनी होगी। क्रम घटक की ज्यामिति, काटने के उपकरण और मशीन की संरचना पर निर्भर करता है।
टकराव की रोकथाम प्रोग्रामिंग का एक महत्वपूर्ण हिस्सा है। एक बुर्ज को अन्य बुर्ज, वर्कपीस, या आसपास के मशीन घटकों के पथ में नहीं जाना चाहिए। आंदोलन की योजना बनाते समय टूल होल्डर, फिक्स्चर और वर्कहोल्डिंग उपकरण पर भी विचार किया जाना चाहिए।
सिमुलेशन और प्रोग्राम जांच वास्तविक मशीनिंग शुरू होने से पहले संभावित समस्याओं की पहचान करने में मदद कर सकती है, जहां मशीन का नियंत्रण और सॉफ्टवेयर इन कार्यों का समर्थन करते हैं। ऑपरेटरों को अभी भी यह पुष्टि करने की आवश्यकता है कि सेटअप प्रोग्राम से मेल खाता है और चयनित टूल सही तरीके से इंस्टॉल किए गए हैं।
टूल आवंटन भी ध्यान देने योग्य है। बुर्जों के बीच परिचालन आवंटित करने में कार्य को दो समूहों में विभाजित करने से कहीं अधिक शामिल है। उपकरण की उपलब्धता, पहुंच में कटौती, संचालन क्रम और प्रत्येक कार्य के लिए आवश्यक समय समग्र प्रक्रिया को प्रभावित कर सकता है। खराब संतुलित असाइनमेंट के कारण एक बुर्ज को प्रतीक्षा करनी पड़ सकती है जबकि दूसरा अधिकांश काम संभाल लेता है।
इस कारण से, प्रोग्रामिंग और प्रक्रिया नियोजन को उपकरण निर्णय का हिस्सा माना जाना चाहिए। एक जुड़वां बुर्ज सीएनसी खराद अतिरिक्त विकल्प प्रदान करता है, लेकिन उन विकल्पों को व्यावहारिक मशीनिंग प्रक्रिया में बदलने के लिए कुशल योजना की आवश्यकता होती है।
उपकरण चयन में बुर्जों की संख्या केवल एक कारक है। निर्माताओं को उन हिस्सों को समझने की ज़रूरत है जिनका वे उत्पादन करना चाहते हैं और यह निर्धारित करना चाहते हैं कि मशीन की संरचना आवश्यक संचालन का समर्थन करती है या नहीं। भाग के आयाम, ज्यामिति, सामग्री और मशीनिंग अनुक्रम सभी उपयुक्तता को प्रभावित करते हैं।
उपलब्ध कार्य क्षेत्र एक और विचार है। मशीन को उपकरणों के लिए उपयुक्त पहुंच प्रदान करनी चाहिए और इच्छित संचालन को बिना किसी व्यवधान के पूरा करने की अनुमति देनी चाहिए। खरीदारों को उपकरण आपूर्तिकर्ता के साथ प्रतिनिधि घटकों पर चर्चा करनी चाहिए और समीक्षा करनी चाहिए कि प्रत्येक ऑपरेशन की व्यवस्था कैसे की जाएगी।
वर्कहोल्डिंग का असर परिणाम पर भी पड़ता है. काटने के दौरान घटक को सुरक्षित रहने की आवश्यकता होती है, खासकर जब विभिन्न उपकरण निकट समन्वय में काम करते हैं। चुनी गई स्थिरता या चक को भाग के अनुरूप होना चाहिए और आवश्यक कटिंग पहुंच की अनुमति देनी चाहिए।
रखरखाव और ऑपरेटर अनुभव को नजरअंदाज नहीं किया जाना चाहिए। दो बुर्ज अधिक टूलींग पोजीशन और प्रबंधन के लिए अतिरिक्त मूवमेंट पेश करते हैं। दुकान को औजारों का निरीक्षण करने, खराब हुए घटकों को बदलने, मशीन का रखरखाव करने और ऑपरेटरों को अपनी नियंत्रण प्रणाली के साथ काम करने के लिए प्रशिक्षित करने के लिए एक व्यावहारिक तरीके की आवश्यकता है।
मौजूदा उत्पादन लाइन के साथ एकीकरण अंतिम निर्णय को प्रभावित कर सकता है। सामग्री फीडिंग, पार्ट अनलोडिंग, निरीक्षण और डाउनस्ट्रीम प्रक्रियाओं सभी पर विचार किया जाना चाहिए। यदि मशीन का उद्देश्य स्वचालित हैंडलिंग उपकरण के साथ काम करना है, तो स्थापना से पहले भागों की अनुकूलता और नियोजित संचलन की समीक्षा की जानी चाहिए।
उपकरण का मूल्यांकन करते समय निर्माता कई प्रश्नों पर चर्चा कर सकते हैं:
उत्तर यह स्थापित करने में मदद करते हैं कि मशीन की क्षमताएं दुकान की उत्पादन आवश्यकताओं से मेल खाती हैं या नहीं। वे विभिन्न मशीन कॉन्फ़िगरेशन की तुलना करने के लिए एक व्यावहारिक आधार भी प्रदान करते हैं।
आधुनिक मशीन दुकानों में ट्विन बुर्ज सीएनसी खराद का उपयोग किया जाता है क्योंकि यह टर्निंग ऑपरेशन को व्यवस्थित करने का एक और तरीका प्रदान करता है। दो बुर्जों के बीच उपयुक्त कार्यों को वितरित करके, निर्माता अनावश्यक प्रतीक्षा को कम कर सकते हैं, कुछ उत्पादन मार्गों को सरल बना सकते हैं, और बार-बार वर्कपीस हैंडलिंग को सीमित कर सकते हैं। ये लाभ पार्ट डिज़ाइन, टूलींग व्यवस्था, प्रोग्रामिंग और समग्र वर्कफ़्लो पर निर्भर करते हैं। उपकरण तब उपयोगी होता है जब इसकी अतिरिक्त क्षमताएं केवल मशीनिंग प्रक्रिया में जटिलता जोड़ने के बजाय वास्तविक उत्पादन समस्याओं का समाधान करती हैं।

तकनीकी विशेषताओं: यह साइकिल द्वारा सभी प्रकार की मोड़ सतहों को काट सकता है, जैसे कि शंक्वाकार ...
See Details
तकनीकी विशेषताओं: मशीन टूल एक एकल-स्तंभ ऊर्ध्वाधर गाइडवे संरचना है। स्तंभ, आधार और स्लाइडिंग स...
See Details
तकनीकी विशेषताओं: यह साइकिल द्वारा सभी प्रकार की मोड़ सतहों को काट सकता है, जैसे कि शंक्वाकार ...
See Details
तकनीकी विशेषताओं: मशीन टूल उच्च परिशुद्धता का है, और स्पिंडल को उच्च परिशुद्धता डबल बॉल असर द्...
See Details
तकनीकी विशेषताओं: मशीन टूल एक मात्रात्मक स्वचालित स्नेहन प्रणाली से सुसज्जित है, जो गाइड रेल औ...
See Details
तकनीकी विशेषताओं मशीन टूल एक एकल-स्तंभ ऊर्ध्वाधर गाइडवे संरचना है। स्तंभ, आधार और स्लाइडिंग सी...
See Details
तकनीकी विशेषताओं: 45 ° तिरछा बिस्तर आधार संरचना, सख्त उम्र बढ़ने के उपचार, चिकनी चिप हटाने और ...
See Details
हम अपने CJK-0660 कस्टम प्रिसिजन लाइन रेल प्रिसिजन CNC खराद, एक मजबूत और बहुमुखी मशीनिंग समाधान को...
See Detailsडिजिटल और व्यावसायिक विशेषज्ञों की हमारी टीम आपको सही दिशा में मार्गदर्शन करेगी।
चलो $ $ $ बात करते हैं
झेजियांग गुयू सीएनसी मशीन टूल कं, लिमिटेड। अपने उत्पादों की गुणवत्ता सुनिश्चित करने के लिए समृद्ध अनुभव, पेशेवर प्रौद्योगिकी और उन्नत तरीकों पर निर्भर करता है, ताकि ग्राहक अधिक पेशेवर और विचारशील सेवा का आनंद ले सकें।
 [email protected]
 +86-576-82879226
 Xialiang औद्योगिक क्षेत्र, Luqiao जिला, Taizhou शहर, झेजियांग प्रांत, चीन
कॉपीराइट © झेजियांग गुयू सीएनसी मशीन टूल कं, लिमिटेड। सर्वाधिकार सुरक्षित.
